
关键词


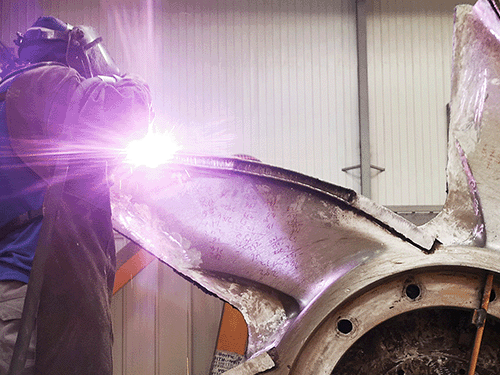
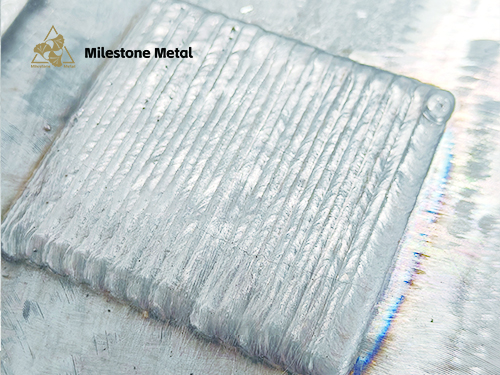
碳化钨药芯焊丝激光焊是一种激光精密填丝熔覆工艺,利用激光热源熔化碳化钨药芯焊丝,在工件表面形成高硬度、高耐磨冶金强化层,解决了传统堆焊热变形大、耐磨层性能差的问题,广泛用于矿山、工程机械、螺旋叶片、石化设备的零件耐磨强化与精密修复。
一、技术原理
该工艺通过高能激光精准聚焦,同步熔化合金钢外皮、碳化钨粉体焊丝与工件表层金属,形成微小稳定熔池。在惰性气体保护下快速冷却,使碳化钨硬质相均匀弥散于金属基体,生成致密无缺陷的冶金结合强化层。
相比传统工艺,其有效规避电弧焊碳化钨烧损、热影响区大,以及激光送粉熔覆耗材浪费、成型不均的问题,工艺精度与稳定性大幅提升。
二、焊丝核心特性
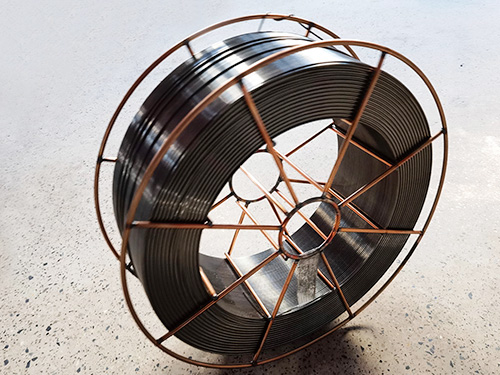
专用激光型碳化钨药芯焊丝经过配方优化,适配激光快速熔凝工艺,可有效防止焊接开裂、成分偏析,核心特点如下:
1. 强韧适配:多元碳化钨合金配比,熔覆层硬度可达HRC40-60,兼顾高硬度与抗裂性。
2. 工艺性优:焊丝填充致密、送丝稳定,激光焊接无飞溅、熔化均匀,碳化钨烧损率极低,最大保留耐磨性能。
3. 结合可靠:改性合金提升粉体与基体浸润性,结合层无分层、不脱落,适配重载冲击、强磨损严苛工况。
完整的WC硬质颗粒弥:
三、工艺核心优势
相较于电弧堆焊、等离子熔覆、激光送粉熔覆,本工艺综合优势突出:
1. 低热变形:激光热输入集中,工件变形小、裂纹风险低,适配精密、薄壁零件加工。
2. 性能优异:快凝组织晶粒细密、成分均匀,耐磨耐腐蚀,零件使用寿命可提升。
3. 经济性好:填丝成型无耗材浪费,材料利用率超98%,成型精度高,大幅缩减精加工成本。
4. 适配性强:支持局部精准强化、薄层熔覆与厚层堆焊,兼顾新件制造与旧件修复。
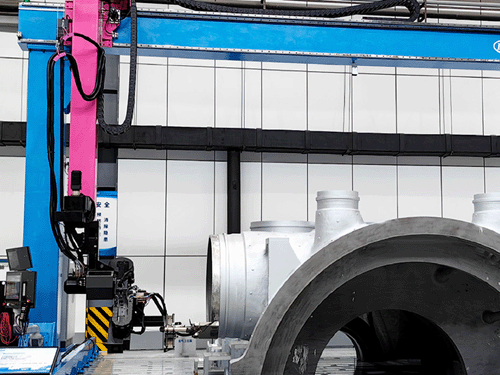
5. 自动化度高:可配套机械手、数控系统作业,参数稳定、成品一致性好,适配批量生产。
碳化钨药芯焊丝激光焊融合了激光精密加工与碳化钨高耐磨的核心优势,具备变形小、精度高、组织致密、性能稳定、经济性好等特点,弥补了传统耐磨焊接工艺短板,是工业零部件精密强化、再生修复的先进高效工艺,具备极高的工程推广价值。
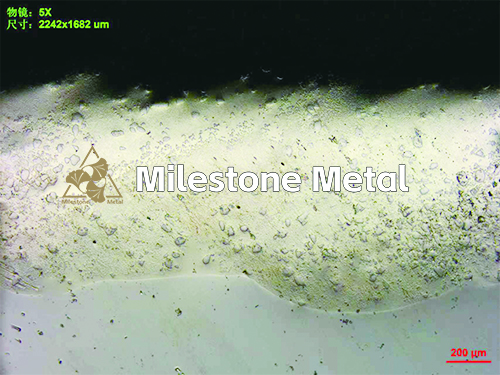
散分布于基体中,展现了“高能快冷”工艺下优异的微观结构特征